

 English
 Español
 русский

Как производится пленка из ПТФЭ? Полный производственный процесс объяснен четко
Если вы пытаетесь понять, как производится пленка из ПТФЭ, ответ начинается с полимера, который нельзя плавить и экструдировать, как обычные термопласты. Вся производственная цепочка построена вокруг двух принципиально разных процессов: изготовления ПТФЭ-смолы и последующего преобразования этой смолы в тонкую однородную пленку. В этой статье описывается каждый шаг, происходящий на профессиональном заводе по производству ПТФЭ-пленок.
Контент
- 1 Химия, лежащая в основе производства пленки из ПТФЭ: от хлороформа до смолы
- 2 Производство пленки из ПТФЭ, этап 1: компрессионное формование и спекание
- 3 Производство пленки из ПТФЭ. Этап 2. Удаление спеченной заготовки
- 4 Производство пленки из ПТФЭ. Этап 3: травление и обработка поверхности.
- 5 Контроль качества при производстве ПТФЭ-пленок
- 6 Пленка FEP и альтернатива кастингу: что нужно знать покупателям
- 7 Часто задаваемые вопросы: вопросы по производству пленки из ПТФЭ
Химия, лежащая в основе производства пленки из ПТФЭ: от хлороформа до смолы
Производство пленки ПТФЭ начинается с синтеза тетрафторэтилена (ТФЭ), а не с линии экструзии пленки.
Маршрут начинается с хлороформа и фтористого водорода, который получают путем обработки плавикового шпата серной кислотой. Хлороформ реагирует с фтористым водородом с образованием хлордифторметана (ГХФУ-22). Когда ГХФУ-22 нагревается выше 600 градусов Цельсия, он распадается на ТФЭ, мономер, который позже образует политетрафторэтилен.
Стадия полимеризации представляет собой радикальный процесс, проводимый под высоким давлением в реакторах из нержавеющей стали. Суспензионная полимеризация дает гранулированную смолу, которая является сырьем для зачистки. Дисперсионная полимеризация дает мелкодисперсный порошок или водную дисперсию, которая является сырьем для тканей с покрытием из ПТФЭ, ленты и пропитанной сетки.
Ключевое определение: Пленка ПТФЭ со срезанной поверхностью изготавливается из твердого спеченного цилиндра, который острым лезвием срезается в сплошной лист. Это субтрактивный процесс, а не процесс плавления.
Производство пленки из ПТФЭ, этап 1: компрессионное формование и спекание
Прежде чем можно будет обрезать один лист пленки из ПТФЭ, смолу необходимо спрессовать в твердый цилиндр и спекать.
Гранулированную ПТФЭ-смолу взвешивают, заливают в цилиндрическую форму и прессуют под давлением от 50 до 100 МПа. Полученную заготовку затем загружают в печь для спекания и нагревают до 370–380 градусов C. При этой температуре частицы смолы сливаются в плотный однородный блок.
Скорость охлаждения имеет большее значение, чем ожидает большинство покупателей. Если крупная заготовка охлаждается слишком быстро, внутренние напряжения создают микротрещины, которые проявляются как поверхностные дефекты готовой пленки. Для безопасного охлаждения заготовке диаметром от 100 до 250 мм обычно требуется от 24 до 48 часов.
Диаметр заготовки также ограничивает ширину пленки. Из заготовки длиной 300 мм после обрезки кромок можно получить полосы пленки шириной около 250 мм. Вот почему некоторые поставщики могут предложить пленку из ПТФЭ широкой ширины, а другие — нет.
Производство пленки из ПТФЭ. Этап 2. Удаление спеченной заготовки
Зачистка является доминирующим методом производства пленки из ПТФЭ, поскольку ПТФЭ нельзя экструдировать в тонкую пленку с помощью обычной экструзии расплава.
Прецизионный токарный станок удерживает спеченную заготовку, а острое лезвие движется по ее поверхности. Угол лезвия, скорость подачи и скорость шпинделя определяют конечную толщину пленки и шероховатость поверхности. В хорошо настроенной машине лезвие обычно установлено под углом от 15 до 25 градусов. Острый угол может оставить царапины, а тупой — следы вибрации.
Типичная толщина пленки со скосом варьируется от 0,02 мм до 0,50 мм. Заводы, оснащенные оборудованием с ЧПУ, могут поддерживать допуск по толщине на уровне /-0,01 мм. Это уровень точности, необходимый для прокладок, вкладышей химических линий и ленточной подложки.
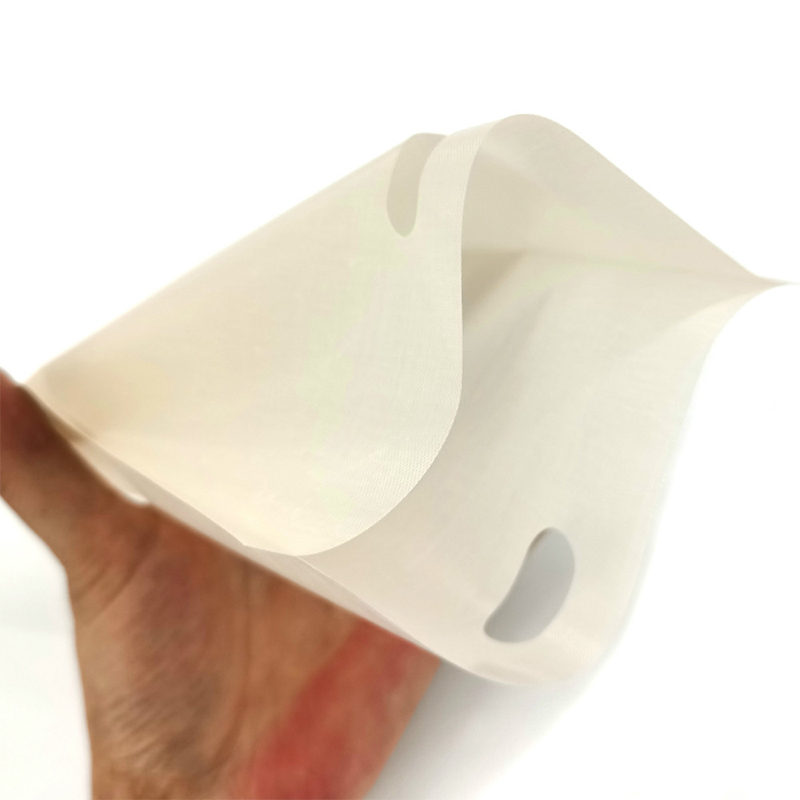 Пленка из ПТФЭ со скосом для прецизионных применений Эта пленка из ПТФЭ с заточкой обеспечивает жесткие допуски по толщине и гладкую поверхность, что делает ее подходящей для прокладок, вкладышей и ленточной подложки. Его электрическая изоляция и химическая стойкость расширяют возможности его использования в электронике и медицинских устройствах. Посмотреть продукт →
Типичный диапазон толщины пленки в зависимости от метода производства
Производство пленки из ПТФЭ. Этап 3: травление и обработка поверхности.
Необработанная пленка из ПТФЭ имеет поверхностную энергию примерно от 18 до 20 дин/см, что делает невозможным приклеивание ее стандартными клеями.
Для улучшения адгезии производители применяют обработку травлением нафталином натрия. Пленка становится темно-коричневой или черной, и в результате этого процесса создается микрошероховатая поверхность с полярными группами. Поверхностная энергия превышает 50 дин/см, что позволяет акриловым и силиконовым клеям прочно закрепиться.
Глубина травления должна быть сбалансированной. Чрезмерное травление ослабляет пленку, а недостаточное травление приводит к ухудшению прочности соединения. Большую часть протравленной пленки производят в рулонах, которые затем разрезают по ширине. Поскольку травильный агент является реактивным, крупномасштабное травление требует контролируемой обработки отходов, что добавляет еще один уровень квалификации поставщика при аудите завода.
 Травленая пленка из ПТФЭ для прочного соединения Эта протравленная пленка из ПТФЭ, поверхность которой обработана нафталином натрия, улучшает адгезию к металлам и резине. Это важно для высокотемпературных лент и композитов, где надежность соединения имеет решающее значение. Посмотреть продукт →
Контроль качества при производстве ПТФЭ-пленок
Надежность пленки ПТФЭ определяется измеримыми параметрами: плотностью, допуском по толщине, прочностью на разрыв и диэлектрической прочностью.
Завод, сертифицированный по стандарту ISO 9001, проверяет каждую партию на плотность, которая должна находиться в пределах от 2,13 до 2,19 г/см3. Предел прочности пленки из первичного ПТФЭ составляет от 20 до 35 МПа в зависимости от ориентации. Диэлектрическая прочность пленки толщиной 0,1 мм обычно превышает 60 кВ/мм.
| Недвижимость | Стандартное значение |
| Плотность (г/см3) | 2.13-2.19 |
| Допуск по толщине (мм) | /-0,01 |
| Предел прочности (МПа) | 20-35 |
| Диэлектрическая прочность (кВ/мм, пленка 0,1 мм) | Выше 60 |
| Поверхностная энергия, необработанная (дин/см) | 18-20 |
| Поверхностная энергия травления (дин/см) | Выше 50 |
Пленка FEP и альтернатива кастингу: что нужно знать покупателям
Пленка FEP не снимается; его экструдируют или отливают из расплава, поскольку ФЭП представляет собой фторполимер, перерабатываемый в расплаве.
Пленка FEP прозрачна, имеет высокий коэффициент пропускания света и является стандартным разделительным слоем для 3D-принтеров, использующих УФ-смолу. Защитная пленка FEP толщиной 100 микрон — самая распространенная толщина на рынке 3D-печати. Светопропускание обычно превышает 95 % и напрямую влияет на точность печати, поскольку УФ-свет должен проходить сквозь пленку, не рассеиваясь.
Один распространенный вопрос при покупке: может ли пленка FEP заменить пленку PTFE в любом применении? Ответ — нет. ПТФЭ обеспечивает лучшую химическую стойкость и более широкий диапазон постоянных температур, а ФЭП обеспечивает оптическую прозрачность и облегчает термосварку. Для определенных применений это техническое сравнение ПТФЭ и ФЭП поможет вам решить, какой материал подходит для вашей линейки продуктов.
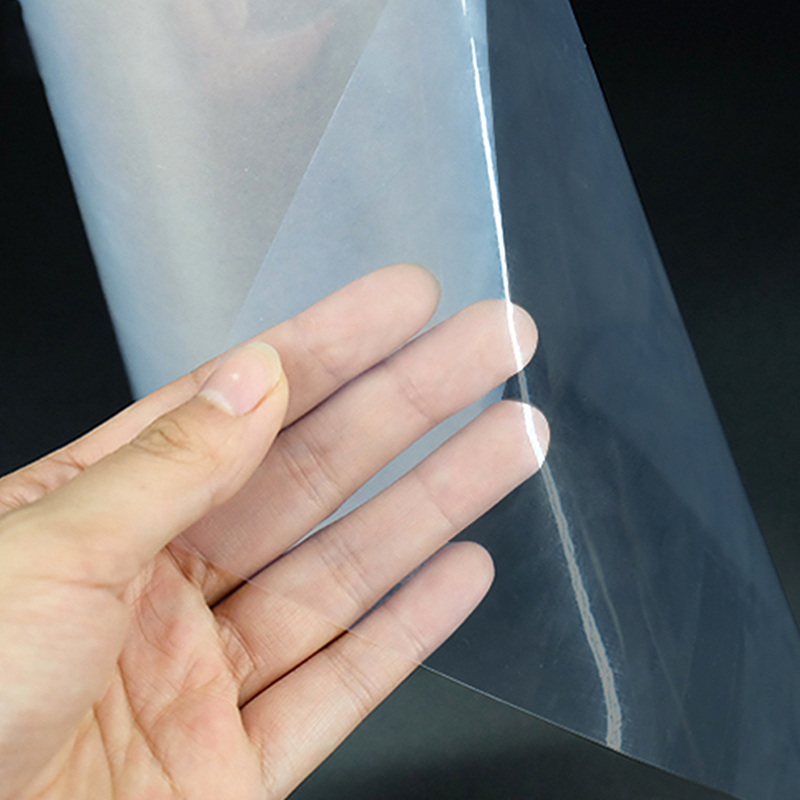
 Пленка FEP толщиной 100 мкм для 3D-печати Благодаря светопропусканию 96% и высокой прочности на разрыв эта пленка из ФЭП обеспечивает эффективное отверждение смолы в ЖК-/DLP-принтерах. Его антипригарная поверхность облегчает отделение и обеспечивает высокое качество печати. Посмотреть продукт →
Скошенный ПТФЭ film
Лучше всего обеспечивает химическую стойкость, непрерывную эксплуатацию при температуре от -200 до 260 градусов C и долговечность в суровых условиях.
ФЭП фильм
Лучше всего обеспечивает оптическую прозрачность, термосвариваемость и пропускание УФ-излучения в 3D-печати и электронике.
Часто задаваемые вопросы: вопросы по производству пленки из ПТФЭ
Какой наиболее распространенный метод производства пленки из ПТФЭ?
Скрабирование – наиболее распространенный и экономически эффективный метод. Он использует прецизионный токарный станок для снятия тонкой непрерывной пленки со спеченного цилиндра из ПТФЭ. Альтернативой является каландрирование дисперсии ПТФЭ, но оно менее распространено для первичной пленки.
Можно ли получить пленку из ПТФЭ методом экструзии?
Стандартный ПТФЭ нельзя экструдировать из расплава, поскольку он не плавится ниже температуры разложения. ФЭП и ПФА перерабатываются в расплаве, поэтому их пленки можно экструдировать, но пленку ПТФЭ производят путем зачистки или дисперсионного каландрирования.
Почему протравленная пленка из ПТФЭ становится темно-коричневой?
Темно-коричневый цвет получается в результате травления нафталином натрия. В результате реакции удаляются атомы фтора на поверхности и вводятся кислородсодержащие группы, что улучшает смачиваемость клея, не влияя при этом на объемные свойства ПТФЭ.
Какой допуск по толщине можно ожидать для пленки из ПТФЭ со скосом?
С помощью оборудования для зачистки с ЧПУ можно достичь /-0,01 мм для пленки толщиной менее 0,5 мм. Всегда требуйте отчет о проверке, а не заявление поставщика.
Понимание того, как производится пленка из ПТФЭ, является первым шагом в выборе надежного поставщика. Спросите о марке смолы, профиле спекания, оборудовании для зачистки и о том, выполняется ли травление самостоятельно. Эти детали определяют разницу между однородностью пленки и вариациями от партии к партии.
Напишите нам прямо сейчас!

- Телефон: +86-18651171105
- Факс: +86-18651171105
- Эл.почта: yaxing@yaxing.com
- Адрес: № 18, Восточная дорога Юнсинь, район Гаоган, город Тайчжоу, провинция Цзянсу, Китай.
